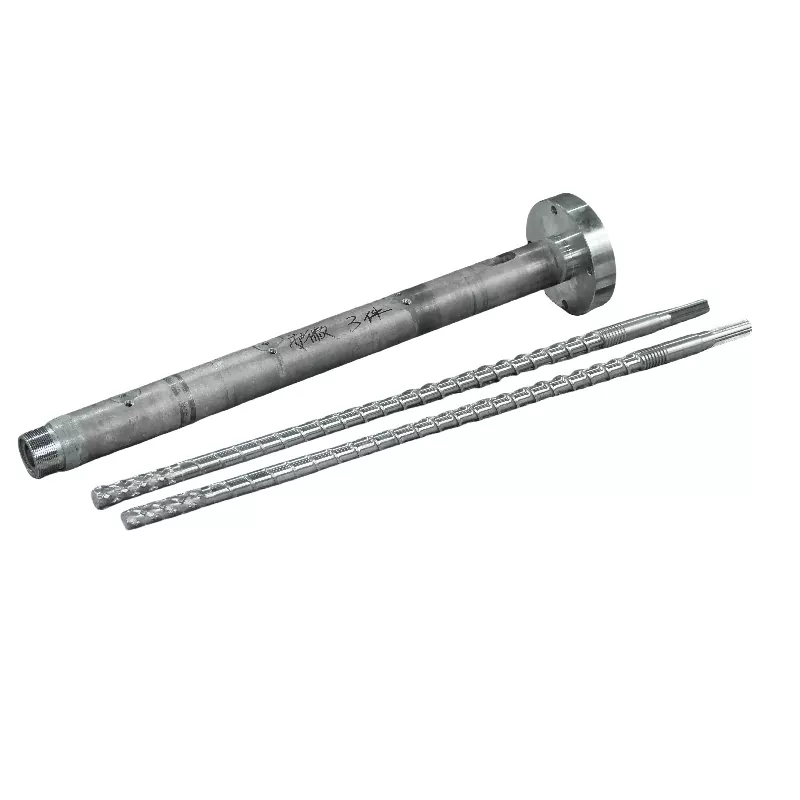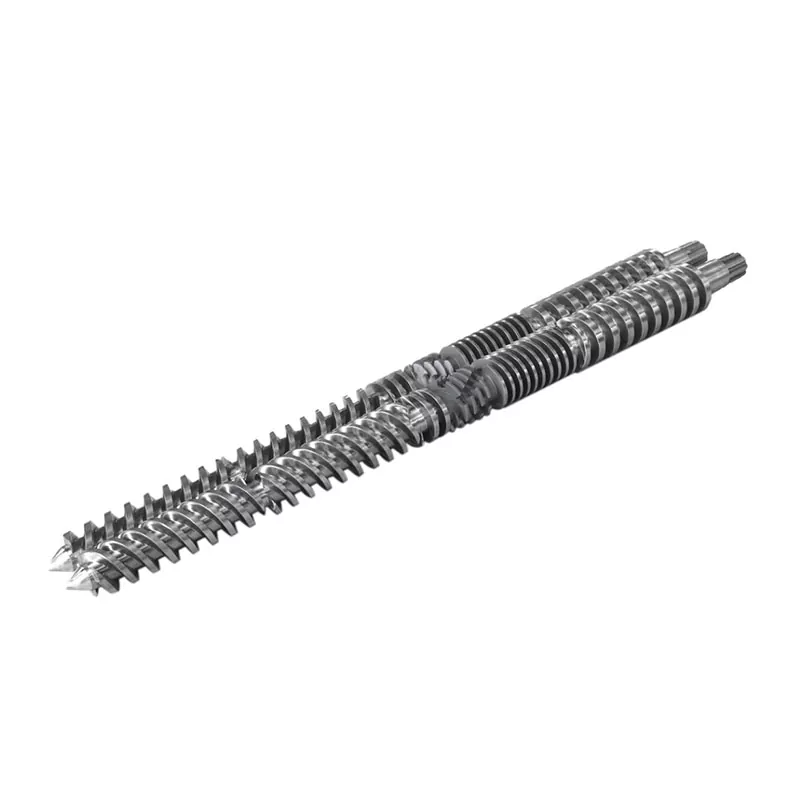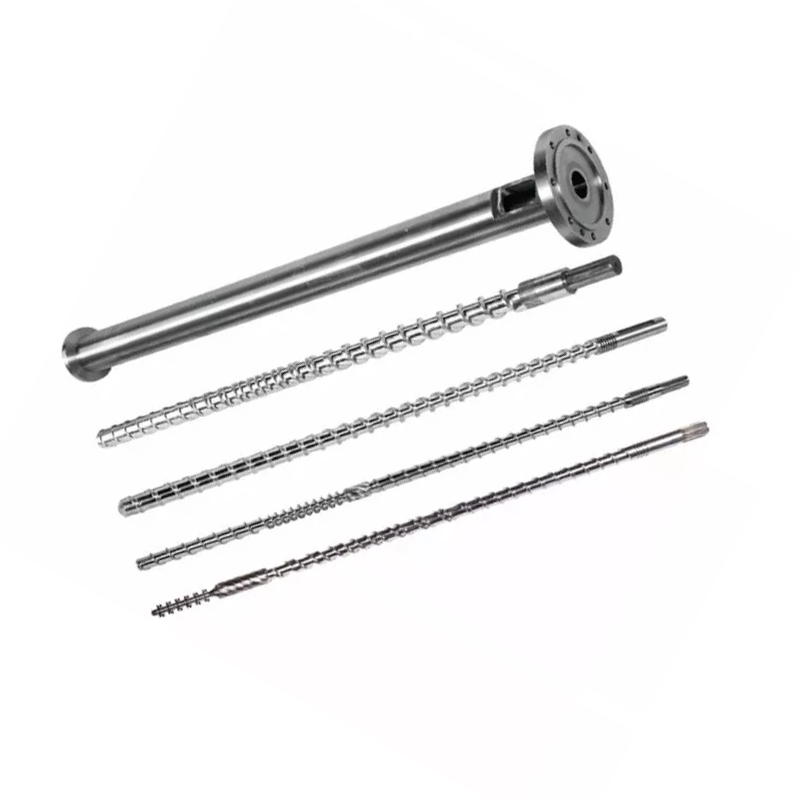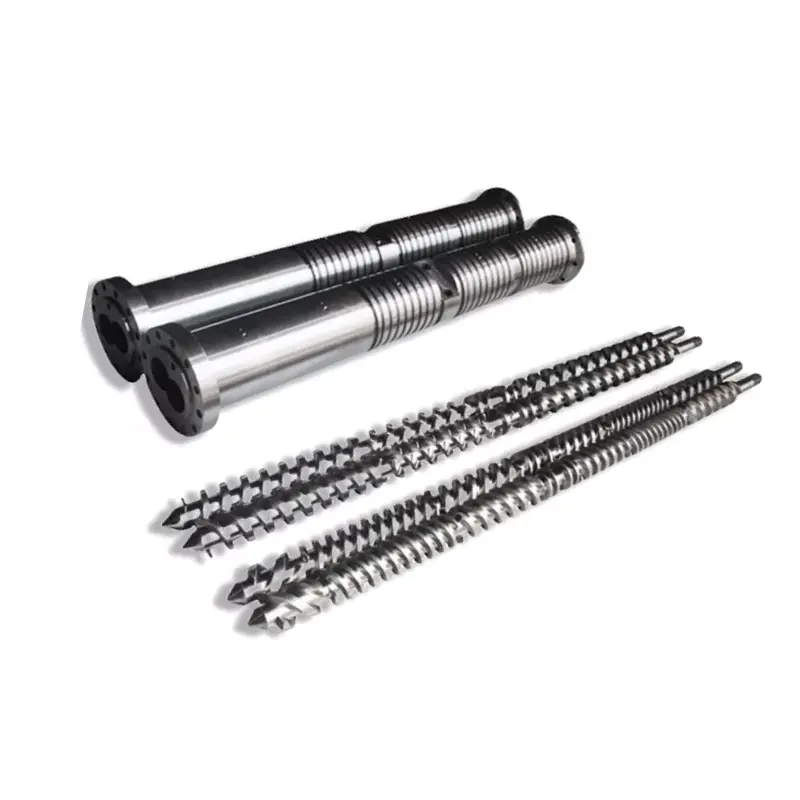

스크류 배럴이 실제로 하는 일
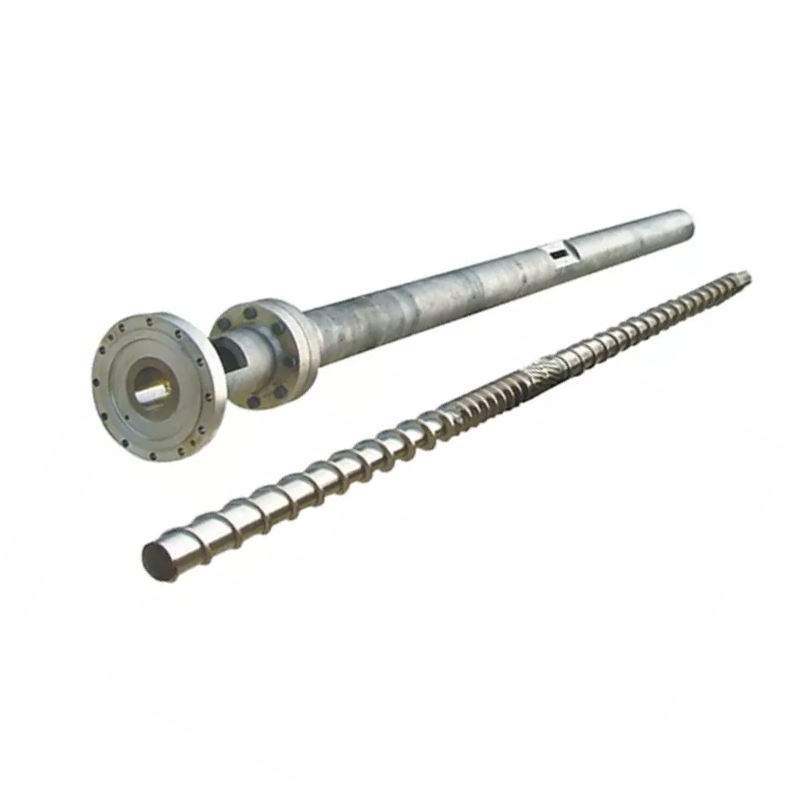
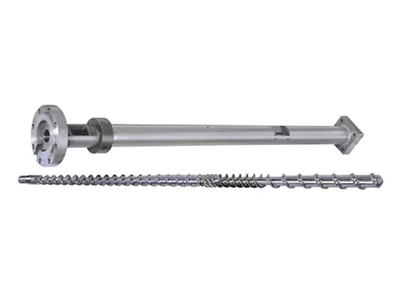
나사와 배럴은 일치하는 쌍으로 작동합니다. 각 사이클의 순서는 다음과 같습니다.
- 급송— 플라스틱 펠릿이 호퍼에서 공급 구역으로 떨어집니다.
- 녹는— 회전하는 나사는 전단열을 발생시킵니다. 배럴 히터와 결합하면 펠릿이 녹아 압축됩니다.
- 측광— 사출 전에 용융물의 온도와 압력이 균일해집니다.
- 주입— 나사는 플런저처럼 앞으로 이동하여 용융된 플라스틱을 금형 안으로 밀어 넣습니다.
형상, 영역 비율, 표면 처리 등 모든 설계 변수는 이 네 단계가 얼마나 잘 수행되는지에 영향을 미칩니다. 그 중 하나라도 불일치하면 생산 문제로 나타납니다.
결정 1: L/D 비율
L/D 비율(나사 날개 길이를 직경으로 나눈 값)은 사양서에서 가장 중요한 숫자입니다. 체류 시간, 혼합 품질 및 열 분포를 제어합니다.대부분의 범용 사출 성형 응용 분야에서는 20:1을 사용합니다.
| 수지 | 추천 L/D |
|---|---|
| PP, PE, PS(표준) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC(열에 민감함) | 16:1 – 20:1 |
| 애완 동물 | 20:1 – 22:1 |
| 나일론(PA) | 18:1 – 20:1 |
| GF 강화 소재 | 20:1 – 24:1 |
결정 2: 압축 비율
압축비(CR)는 스크류 채널이 공급 구역에서 계량 구역까지 얼마나 좁아지는지를 측정합니다. CR이 높을수록 용융물을 더욱 적극적으로 압축합니다. 점차적으로 부드러워지는 비정질 수지에 적합합니다. 낮은 CR은 더 부드럽습니다. 이는 열에 민감하거나 섬유로 채워진 재료에 필요한 것입니다.
| 수지 | 압축비 |
|---|---|
| ABS, PC, PMMA(무정형) | 3.0 – 3.5:1 |
| PP, PE, 나일론(반결정) | 2.5 – 3.0:1 |
| PVC | 2.0 – 2.5:1 |
| 애완 동물 | 2.3 – 2.6:1 |
| GF 강화(≥15%) | 2.0 – 2.5:1 |
결정 3: 구역 비율
표준 주입 스크류는 3개 구역으로 나뉩니다. 전체 L/D만큼 각 Zone의 비율이 중요합니다.
- 피드 존(L1):호퍼에서 고체 펠릿을 수용하는 깊은 채널. 더 길다 = 더 많은 처리 용량.
- 압축 영역(L2):채널 깊이가 점차 감소합니다. 대부분의 녹는 현상이 여기서 발생합니다.
- 측정 구역(L3):얕고 일관된 채널. 사출 전 균일한 용융 온도와 압력을 보장합니다.
| 수지 | 피드(L1) | 압축(L2) | 측광(L3) |
|---|---|---|---|
| PP/PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| 애완 동물 | 40% | 40% | 20% |
| 나일론(PA) | 35~45% | 35~40% | 20~25% |
| PVC | 35% | 50% | 15% |
결정 4: 스크류 배럴 재질
38CrMoALA — 표준 기준선
Nanhaiya의 사출 성형 나사는 다음과 같은 재료로 제조됩니다.38CrMoALA 합금강, 열처리 및 담금질. 이 기본 재료는 PE, PP, PS 및 ABS와 같은 표준 열가소성 수지를 잘 처리하며 수명은 대략10,000~20,000시간정상적인 작동 조건에서.
질화
500~560°C의 가스 질화로 질화층 형성두께 0.5~0.8mm경도가 있는950~1050HV(~62HRC). 이는 미처리 강철에 비해 내마모성을 30~40% 향상시킵니다. 충전되지 않았거나 약간 충전된 재료를 사용하는 대부분의 사출 성형 응용 분야의 표준입니다.

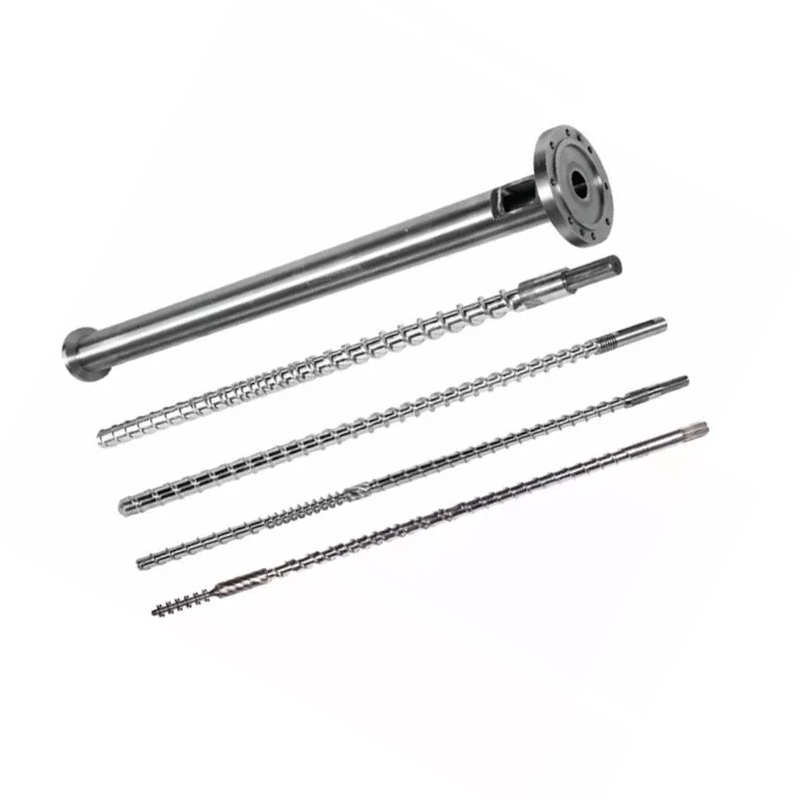
Nanhaiya 돌연변이(돌발) 사출 성형 스크류 - PP, PE, 나일론과 같은 결정성 수지에 적합합니다.
바이메탈 - 연마용
바이메탈 배럴에는 배럴 보어에 야금학적으로 결합된 내마모성 고합금 라이닝이 있습니다. Nanhaiya의 바이메탈 공정은62 HRC의 내부 보어 경도배럴 내부의 마모가 심한 부분 주변의 경질 합금 스프레이 용접을 통해.
| 애플리케이션 | 나사 재질 | 배럴 처리 |
|---|---|---|
| PE, PP, PS(채워지지 않음) | 38CrMoALA 질화 | 표준 질화 |
| ABS, PC, 나일론(미충전) | 38CrMoALA 질화 | 표준 질화 |
| PA + GF ≤30% | 38CrMoALA, 담금질 + 템퍼링 | 질화 또는 바이메탈 |
| GF 함량 15~50% | 바이메탈/TC 플라이트 엣지 | 바이메탈 |
| PVC/부식성 수지 | 내식성 합금 | 바이메탈(CR 등급) |
| 탄소섬유 충전 | 텅스텐 카바이드 | TC 스프레이 보어 |
결정 5: 나사 직경 및 샷 크기
실제 샷은 다음 사이에 있어야 합니다.35% 및 70%나사의 최대 샷 용량. 35% 미만이면 재료가 배럴에 너무 오랫동안 남아 있어 품질이 저하될 위험이 있습니다. 70%를 초과하면 나사가 사이클 내에서 충분히 빠르게 회복되지 않습니다.
다음은 Nanhaiya에서 사용할 수 있는 일반적인 구성입니다.
| 주입량(g) | 나사 Ø × 길이(mm) | 배럴 Ø × 길이(mm) |
|---|---|---|
| 30~90 | Φ30×900 | Φ85×860 |
| 60~125 | Φ35×910 | Φ85×860 |
| 100~150 | Φ38×935 | Φ95×900 |
| 125~300 | Φ42×1030 | Φ105×1110 |
| 250~400 | Φ45×1210 | Φ115×1165 |
| 300~500 | Φ50×1300 | Φ125×1260 |
| 500~700 | Φ60×1380 | Φ140×1350 |
| 700~1000 | Φ70×1790 | Φ160×1685 |
| 1000~1500 | Φ160×3500 | Φ270×3200 |
| 1300~2500 | Φ170×3415 | Φ317×3380 |

Nanhaiya 점진적 사출 성형 스크류 - ABS, PC 및 PMMA와 같은 비정질 수지에 더 적합합니다.
현재 나사가 작업에 적합하지 않다는 경고 신호
- 검은 반점이나 탄 자국— 과도한 체류 시간이나 핫스팟으로 인해 재료 품질이 저하됩니다. 배럴 온도 구역과 나사 간격을 확인하십시오.
- 일관성 없는 샷 무게— 역류를 허용하는 역류 방지 밸브가 마모되거나 과도한 스크류-배럴 간극이 있는 경우가 많습니다.
- 표면에 표시가 튀다— 용융물에 수분이나 가스가 있습니다. 부적절한 사전 건조 또는 제대로 환기되지 않는 나사 형상을 나타낼 수 있습니다.
- 느린 회복 / 긴 사이클 시간— 가소화 능력이 부족합니다. 나사 직경을 늘려야 할 것 같습니다.
- 색상 변경 시 스크랩이 많음— 계량 영역에서 혼합이 제대로 이루어지지 않았습니다. 나사에 Maddock 또는 장벽 혼합 요소를 추가하면 이 문제가 해결되는 경우가 많습니다.
견적을 요청할 때 제조업체에 알려야 할 사항
- 기계 브랜드 및 모델- 또는 비표준 기계의 보어 직경 및 플랜지 치수
- 1차 수지— 해당되는 경우 필러 유형 및 백분율을 포함합니다.
- 샷 크기 범위— 최소값과 최대값(그램)
- 목표 사이클 시간
- 현재 해결하려는 문제— 있다면
Nanhaiya로부터 기술 추천 받기
우리는 12시간 이내에 응답합니다. 우리 엔지니어링 팀은 귀하가 견적을 확정하기 전에 귀하의 기계와 수지에 적합한 나사 형상, 재료 등급 및 치수를 지정할 수 있습니다.